Ошибка Renishaw 91 INPUT MIXED на Fanuc / Meldas: недопустимые комбинации параметров
Ошибка 91 в макропрограммах Renishaw для стоек Fanuc и Meldas — общий код, под которым скрывается несколько разных текстов сообщений. Один из них — INPUT MIXED, «смешанные входные данные». Он появляется не из-за отказа датчика, а из-за того, что в кадре вызова макроса одновременно заданы параметры, которые логически несовместимы друг с другом. Отличить это сообщение от похожих (INPUT MISSING, INPUT NOT ALLOWED, DATA MISSING, FORMAT ERROR) важно, потому что причина и способ устранения у них разные. В этой статье разбираем, какие именно комбинации параметров дают INPUT MIXED, как их найти в управляющей программе и что проверить, если ошибка возникает не при ручном вводе, а в постоянном цикле.
- Что означает INPUT MIXED в отличие от других вариантов ошибки 91
- В каких макросах и циклах встречается ошибка
- Типичные недопустимые комбинации параметров
- Порядок диагностики кадра
- Как исправить программу и настройки
- Когда дело не в параметрах, а в датчике
- Как избежать повторения ошибки
Что означает INPUT MIXED в отличие от других вариантов ошибки 91
Код 91 в макропрограммах Renishaw (макро-циклах измерения инструмента и детали, калибровки, привязки нуля) — это общий сигнал об ошибке проверки входных аргументов, которую делает сама макропрограмма перед выполнением цикла. Стойка Fanuc или контроллер Meldas выводит текстовое уточнение прямо в строке аварии, и по этому тексту нужно смотреть конкретную причину:
- INPUT MISSING — обязательный параметр не задан вовсе;
- INPUT NOT ALLOWED — задан параметр, который в этом цикле использовать нельзя;
- INPUT OUT OF RANGE — значение параметра вышло за допустимые пределы;
- DATA MISSING — не хватает данных в системных переменных, которые макрос должен получить заранее (например, размеры инструмента);
- INPUT MIXED — заданы два и более параметра, которые взаимно исключают друг друга или требуют строго определённой пары.
То есть INPUT MIXED — это не отсутствие данных и не выход за диапазон, а логическая несовместимость того, что уже введено. Программа синтаксически корректна, значения в допустимых пределах, но комбинация не имеет смысла для конкретного цикла измерения.
В каких макросах и циклах встречается ошибка
Чаще всего INPUT MIXED всплывает в макроциклах инструментальных и измерительных щупов Renishaw: калибровка длины и диаметра фрезы, измерение детали, поиск нуля заготовки. Эти циклы работают с датчиками типа измерительные датчики Renishaw и щупы Renishaw для контроля детали в рабочей зоне. У каждого макроса — свой набор входных переменных (обычно это аргументы вида X, Y, Z, D, H, T, I, J, K, Q), и часть комбинаций жёстко запрещена внутренней логикой макроса.
На практике это проявляется так: оператор или технолог вручную набирает кадр вызова цикла калибровки, добавляет «на всякий случай» дополнительный параметр (например, задаёт одновременно абсолютную координату и относительное смещение), и цикл падает с 91 INPUT MIXED уже на первом кадре, до движения осей.
Типичные недопустимые комбинации параметров
Точный перечень зависит от версии макропрограммы и модели датчика — сверяйтесь с руководством по программированию для вашего цикла. Ниже — обобщённая таблица случаев, которые встречаются чаще всего.
| Комбинация параметров | Почему считается недопустимой | Что сделать |
|---|---|---|
| Абсолютная координата и приращение по одной оси одновременно | Макрос не может определить, какое значение приоритетно | Оставить только один способ задания позиции |
| Номер коррекции инструмента (H) и прямое значение диаметра (D) в одном кадре | Цикл ожидает данные либо из таблицы коррекций, либо из явного аргумента, не из обоих источников | Выбрать источник данных: таблица коррекций или явные аргументы |
| Режим измерения по одной оси и по нескольким осям одновременно | Разные подпрограммы обработки результата, совместный вызов не поддерживается | Разбить на два последовательных вызова цикла |
| Параметр направления подхода (I/J/K) без соответствующего признака стороны измерения | Направление задано, но макрос не может связать его с плоскостью измерения | Указать признак плоскости совместно с направлением подхода |
| Флаг «пропустить калибровку» и одновременно параметры новой калибровки | Взаимоисключающие команды: либо используем старые данные, либо считаем новые | Убрать один из флагов исходя из реальной задачи |
Порядок диагностики кадра
Прежде чем менять программу, зафиксируйте, при каком именно вызове цикла возникает ошибка — вручную из MDI, из отдельной подпрограммы или в составе большой управляющей программы.
- Откройте кадр, на котором стойка остановилась, и выпишите все переданные в макрос параметры целиком, включая необязательные.
- Сверьте список параметров с описанием конкретного макроцикла в руководстве по программированию датчика — не с общей документацией стойки, а именно с пакетом макропрограмм Renishaw для вашей модели ЧПУ.
- Проверьте, не остались ли в кадре параметры от предыдущей версии программы — частая причина INPUT MIXED в том, что кадр копировали из другого цикла и не убрали лишний аргумент.
- Если ошибка появляется только в одной ветке программы (например, при измерении конкретного инструмента), сравните этот вызов с рабочими аналогичными кадрами в той же программе.
- Убедитесь, что параметры не задаются повторно через системные переменные макроса — если значение уже прописано переменной, а в кадре добавлен ещё и явный аргумент, макрос воспринимает это как конфликт.
Если после исправления кадра ошибка сохраняется на том же шаге независимо от параметров — вероятно, дело не в комбинации аргументов, а в состоянии самого датчика или канала передачи сигнала, это разбираем в следующем разделе.
Как исправить программу и настройки
Самый надёжный способ — не редактировать кадр «на глаз», а взять эталонный пример вызова цикла из паспорта макропрограммы и последовательно заменить в нём значения на свои, не добавляя лишних аргументов. Это снимает риск случайно включить взаимоисключающие параметры.
- Проверьте версию макропрограммы — в разных релизах допустимый набор параметров может отличаться, старые кадры из более ранней версии иногда несовместимы с обновлённым макросом.
- Если цикл вызывается из постпроцессора CAM-системы, убедитесь, что шаблон постпроцессора актуален для установленного пакета макропрограмм — рассинхронизация версий часто даёт именно смешанные параметры.
- Для типовых операций (измерение длины и диаметра фрезы, калибровка нуля детали) используйте готовые циклы без ручной правки аргументов — это снижает вероятность подобных ошибок при последующих изменениях программы.
- После правки обязательно прогоните цикл в одиночном блоке с пониженной скоростью подхода, прежде чем запускать программу в автоматическом режиме на полном цикле.
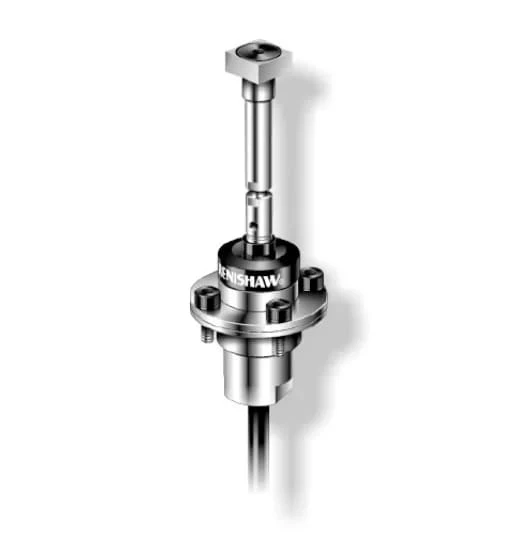
Инструментальный щуп, для которого чаще всего пишутся макроциклы калибровки длины и диаметра фрезы — именно в этих циклах INPUT MIXED встречается чаще прочих ошибок 91.
Когда дело не в параметрах, а в датчике
Если один и тот же эталонный кадр вызова цикла даёт INPUT MIXED на одном датчике и корректно работает на аналогичном исправном щупе, причина не в программе. Такое бывает при частичном отказе платы датчика или приёмника сигнала: часть данных, которые макрос ожидает получить как системные переменные (состояние осей, статус готовности датчика), приходит некорректно, и макрос интерпретирует это как противоречивый набор входных данных, хотя оператор ничего лишнего не вводил.
В этом случае стоит проверить:
- состояние кабеля и разъёма между приёмником и датчиком — характерная причина ложных срабатываний у контактных и оптических щупов;
- уровень заряда батареи в датчике, если модель беспроводная — падение напряжения искажает передаваемые статусные биты;
- совпадение версии прошивки датчика с версией макропрограммы на стойке.
Если после замены кабеля и проверки батареи ошибка сохраняется на всех циклах измерения независимо от параметров кадра, вероятен аппаратный отказ самого щупа, и его стоит сравнить с исправным аналогом или заменить.
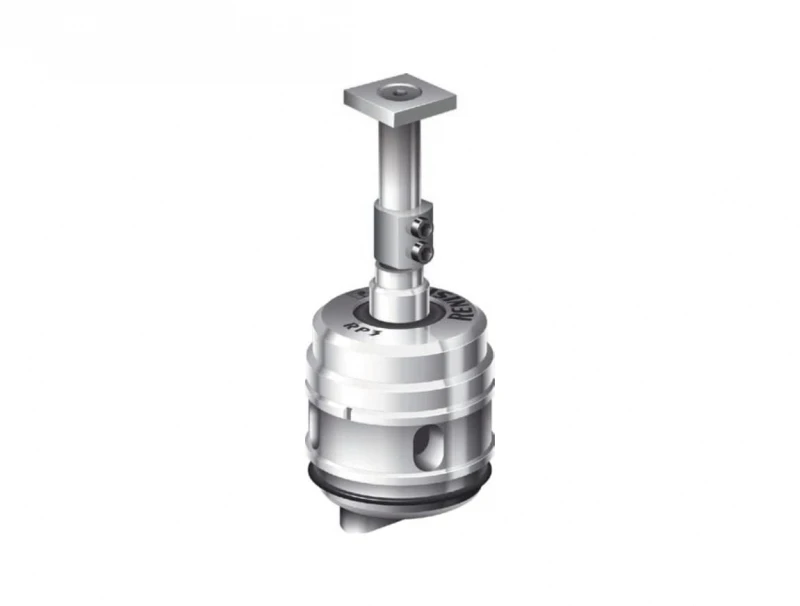
Компактный щуп для привязки инструмента, применяется на станках с ограниченным пространством в зоне обработки — удобен для замены при подозрении на аппаратную причину ошибки 91.
Как избежать повторения ошибки
Большинство случаев INPUT MIXED — результат ручного редактирования кадров вызова макроса без сверки с документацией. Снизить риск помогает несколько простых правил.
- Хранить эталонные, проверенные кадры вызова каждого цикла в отдельном справочном файле и копировать их вместо набора «с нуля».
- Не менять шаблон вызова цикла при обновлении CAM-постпроцессора без тестового прогона на станке в одиночном блоке.
- Вести журнал версий макропрограмм Renishaw на каждом станке — при переходе на новую версию проверять, не изменился ли набор допустимых параметров.
- Обучать операторов не добавлять «страховочные» параметры в кадры измерительных циклов — избыточный параметр чаще ломает цикл, чем помогает.
Если на предприятии несколько станков с разными версиями макропрограмм и стоек Fanuc или Meldas, полезно провести проверку и повышение точности станков сразу с ревизией используемых измерительных циклов — это снимает сразу несколько потенциальных источников ошибки 91 на будущее.
Инструментальный датчик для обрабатывающих центров, используется в макроциклах измерения фрез — при замене снижает вероятность аппаратных причин ошибки 91.
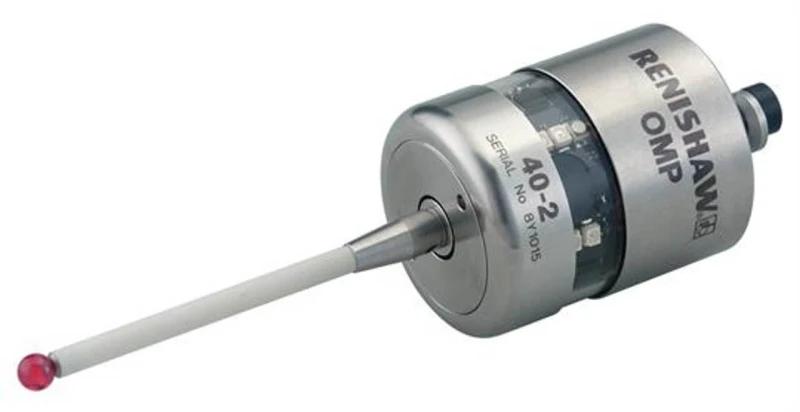
Беспроводной щуп для измерения детали в рабочей зоне станка — циклы измерения детали дают INPUT MIXED реже, чем инструментальные, но проверка датчика по той же схеме экономит время диагностики.
FAQ: частые вопросы
Чем INPUT MIXED отличается от INPUT NOT ALLOWED?
INPUT NOT ALLOWED означает, что один параметр сам по себе запрещён в этом цикле. INPUT MIXED означает, что каждый из параметров по отдельности допустим, но их совместное использование в одном кадре противоречиво.
Можно ли устранить ошибку, просто убрав один из параметров?
В большинстве случаев да, но перед этим нужно проверить по документации макроцикла, какой из двух параметров является правильным для вашей задачи — иначе цикл выполнится с неверными данными.
Ошибка появляется только при автоматическом запуске программы, а вручную из MDI кадр проходит — почему?
Обычно это значит, что в автоматической программе кадр вызова цикла отличается от проверенного вручную, например добавлен дополнительный аргумент из шаблона постпроцессора. Сравните оба кадра построчно.
Нужно ли останавливать станок, если ошибка 91 возникла в середине смены?
Да. Цикл измерения не выполнится корректно при конфликте параметров, и продолжение программы без исправления кадра приведёт к неверной привязке инструмента или детали, а значит к браку.
Может ли обновление стойки Fanuc или Meldas само по себе вызвать эту ошибку?
Да, если вместе со стойкой не обновили пакет макропрограмм Renishaw до совместимой версии — набор допустимых комбинаций параметров может измениться между релизами.
Заключение
Ошибка 91 INPUT MIXED почти всегда указывает на конкретный кадр программы с несовместимым набором параметров, а не на общий сбой стойки или системы измерения. Разбор начинается с сопоставления реального кадра с эталонным описанием макроцикла и только после исключения программной причины переходит к проверке кабеля, батареи и состояния самого датчика.
Если ошибка повторяется на разных программах и после проверки кадров сохраняется, а также если нужно подобрать замену датчику или актуальную версию макропрограммы под вашу стойку, обратитесь к специалистам ООО «Эффективное производство» — поможем с диагностикой и подбором совместимых комплектующих Renishaw.
Связанные материалы
Читайте также