Щуп на токарном станке: особенности применения
На фрезерных станках измерительные щупы давно стали привычным оборудованием, а на токарных их по-прежнему часто заменяют ручным обмером и «пробной» проточкой. Между тем именно токарная обработка сильнее всего зависит от точной привязки инструмента: каждый резец имеет свой вылет по осям X и Z, а износ пластины меняет размер от детали к детали. В статье рассмотрено, какие задачи решает щуп на токарном станке, чем щуп детали отличается от щупа инструмента, как сигнал попадает в систему ЧПУ, как выполняется калибровка и что мешает получить стабильный результат. Материал будет полезен технологам, наладчикам и тем, кто выбирает измерительную систему для нового или модернизируемого станка.
- Зачем нужен щуп на токарном станке
- Щуп детали и щуп инструмента: чем отличаются
- Передача сигнала и подключение к ЧПУ
- Калибровка и типовые циклы измерения
- Влияние зажима и условий обработки на результат
- Типичные ошибки и обслуживание
- Как выбрать щуп для токарного станка
- Заключение
Зачем нужен щуп на токарном станке
Контактный щуп — это датчик касания: при контакте наконечника (стилуса) с поверхностью он формирует сигнал, по которому система ЧПУ запоминает текущие координаты осей. Сам по себе щуп ничего не «измеряет» — размер вычисляет стойка по положению осей в момент срабатывания. Поэтому точность результата определяется сразу несколькими факторами: самим датчиком, состоянием кинематики станка, качеством калибровки и корректностью макропрограммы.
На токарном станке щуп решает три основные задачи:
- Привязка инструмента. Определение вылета резца по X и Z без пробных проходов и ручного замера детали.
- Привязка и контроль заготовки. Поиск торца и диаметра заготовки, определение припуска, проверка наличия детали в патроне.
- Контроль в процессе и после обработки. Измерение диаметров и длин на станке с автоматической коррекцией износа инструмента.
Выигрыш получают прежде всего в мелкосерийном производстве, где наладок много, и при обработке дорогих заготовок, где пробный проход — это риск брака. Общие принципы работы контактных систем описаны в обзоре контактных измерительных систем для производственных станков.
Щуп детали и щуп инструмента: чем отличаются
На токарных станках используют два принципиально разных устройства, и путаница между ними — частая причина неверных решений при закупке.
Щуп детали устанавливается в инструментальную позицию револьверной головки (или на отдельный держатель) и работает как обычный инструмент: головка подводит его к заготовке. Он измеряет торец, наружный и внутренний диаметры, глубину. При необходимости его вызывают командой смены инструмента из программы.
Щуп инструмента (датчик контроля инструмента, tool setter) закрепляется неподвижно в рабочей зоне — на стойке, кронштейне или поворотном рычаге, который в нерабочем положении убирается из зоны стружки. К нему подводят режущую кромку резца, а система определяет вылет по каждой оси. У расточных и канавочных резцов приходится учитывать, с какой стороны выполняется касание.
| Параметр | Щуп детали | Щуп инструмента |
|---|---|---|
| Место установки | Позиция револьверной головки | Неподвижно в рабочей зоне или на поворотном рычаге |
| Что касается | Заготовка или деталь | Режущая кромка резца |
| Основная задача | Привязка заготовки, контроль размеров | Определение вылета и износа инструмента |
| Передача сигнала | Чаще оптическая или радио | Чаще кабельная, реже беспроводная |
| Основной риск | Столкновение при ошибке в программе, загрязнение окна | Попадание стружки и СОЖ, удар резцом |
Сводку по семействам датчиков и их применению можно посмотреть в статье «Датчики Renishaw для ЧПУ: как выбрать», а подобрать серийные изделия — в разделе щупы Renishaw.
Передача сигнала и подключение к ЧПУ
Сигнал срабатывания должен дойти от щупа до стойки без задержек и помех. Способ передачи выбирают исходя из конструкции станка:
- Кабельная. Самая простая и устойчивая схема, но возможна только там, где щуп стационарный. Кабель к щупу в револьверной головке не подведёшь.
- Оптическая (инфракрасная). Щуп передаёт сигнал на приёмник, закреплённый в рабочей зоне. Требуется прямая видимость, а окна щупа и приёмника необходимо держать чистыми.
- Радио. Не требует прямой видимости, поэтому удобна при сложной геометрии зоны обработки и закрытых кожухах. Нужно проверять, что на станке нет источников радиопомех, и своевременно менять элементы питания.
Приёмник подключается к интерфейсному блоку, который преобразует сигнал в уровень, пригодный для входа системы ЧПУ. Далее срабатывание заводится на специальный вход измерения. В стойках Fanuc для движения «до касания» используется функция пропуска блока (G31), в Siemens — измерительные циклы с ключевыми словами измерения, в Heidenhain — цикл касания. Точные адреса сигналов, параметры и номера входов зависят от модели стойки и конфигурации станка — уточняйте по руководству по подключению и документации производителя.
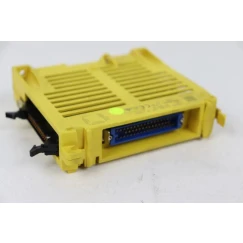
Модуль ввода-вывода Fanuc обрабатывает дискретные сигналы периферии станка. Если при диагностике измерительной цепи выясняется, что вход или выход модуля вышел из строя, его замена возвращает работоспособность схемы.
Установку датчиков, настройку входов и написание измерительных макросов мы выполняем в рамках услуги установки датчиков измерения детали и привязки инструмента.
Калибровка и типовые циклы измерения
Без калибровки щуп даёт повторяемые, но неверные результаты. Для токарного станка нужны как минимум следующие шаги:
- Длина стилуса. Определяется касанием по эталонной поверхности (например, по торцу калибровочного кольца или по поверхности с известным положением) по оси Z.
- Радиус наконечника. Шарик на конце стилуса имеет конечный радиус, и его нужно учитывать при расчёте размера. Радиус эффективной точки касания определяется по эталонному кольцу или цилиндру с известным диаметром.
- Положение относительно оси шпинделя. Для измерения диаметра важно знать, где в системе координат станка находится ось вращения. Этот параметр тоже определяют по эталону.
- Скорость касания. Подвод к поверхности выполняется на фиксированной подаче, которая должна быть одинаковой при калибровке и измерении. Конкретное значение берётся из рекомендаций производителя щупа и руководства станка.
После калибровки применяются типовые циклы:
- Поиск торца заготовки по Z — определение нуля детали.
- Измерение наружного или внутреннего диаметра — двукратное касание с противоположных сторон либо однократное касание при известном положении оси.
- Привязка инструмента — касание режущей кромки по X и Z с записью значений в таблицу коррекций.
- Контроль износа — повторное касание после заданного числа деталей и автоматическая поправка.
Отдельный вопрос — автоматические и ручные циклы привязки; их сравнение приведено в статье «Привязка детали щупом: автоматический цикл или ручная». Если размеры «плывут» даже после калибровки, стоит проверить геометрию самого станка — подробнее в разделе о проверке и повышении точности станков.
Влияние зажима и условий обработки на результат
Щуп измеряет деталь в том состоянии, в котором она находится в патроне, и это даёт несколько особенностей, специфичных именно для токарной обработки.
- Деформация от зажима. Тонкостенную деталь при зажиме в трёхкулачковом патроне может слегка «огранить». Размер, измеренный в зажатом состоянии, после разжима будет другим. Усилие зажима и конструкцию кулачков подбирают так, чтобы деформация не превышала допуск.
- Биение заготовки. Если заготовка установлена с биением, диаметр, измеренный одним касанием, зависит от угла поворота шпинделя. В этом случае выполняют касание в двух диаметрально противоположных точках или фиксируют угол шпинделя.
- Износ кулачков и патрона. Изношенные кулачки хуже центрируют заготовку, что искажает как привязку, так и результаты контроля.
- Температура. После продолжительной обработки шпиндель, деталь и инструмент нагреты, и размеры отличаются от размеров холодного станка. Измерения лучше выполнять в стабильном тепловом режиме.
- СОЖ и стружка. Плёнка СОЖ или стружка на поверхности детали и на наконечнике приводят к систематической ошибке. Перед измерением применяют обдув или промывку.
Состояние патрона и кулачков напрямую влияет на центровку заготовки, а значит, и на достоверность замеров щупом. Раздел каталога поможет подобрать кулачковые патроны под ваш станок.
Токарные патроны SMW-Autoblok, Kitagawa и других производителей рассмотрены в обзоре производителей токарных патронов; общий список — в разделе патроны для станков с ЧПУ.
Типичные ошибки и обслуживание
Большинство нареканий к токарным щупам связано не с самим датчиком, а с условиями эксплуатации и настройкой. Ниже — наиболее частые случаи.
| Симптом | Вероятная причина | Что проверить |
|---|---|---|
| Размеры «плывут» от замера к замеру | Загрязнение наконечника или детали, тепловой дрейф | Чистоту стилуса и поверхности, режим прогрева станка |
| Систематическое смещение размера | Неверная калибровка радиуса или положения оси | Повторить калибровку по эталонному кольцу |
| Щуп не срабатывает или срабатывает позже касания | Сел элемент питания, закрыто окно оптической связи, сбой входа | Индикацию щупа, чистоту окон, состояние входа в ПЛК |
| Ложные срабатывания | Вибрация, помехи, ослабленное крепление стилуса | Затяжку стилуса, экранирование кабеля, скорость подвода |
| Столкновение при смене инструмента | Ошибка в программе, неверная длина стилуса в таблице | Данные инструмента и логику безопасных подводов |
Для профилактики достаточно регулярно чистить наконечник и окна, контролировать состояние элементов питания, периодически повторять калибровку, а после любого удара по щупу — проводить полную проверку. Стилус — расходная часть и страховка датчика: при столкновении он ломается раньше механизма, поэтому держите запас; подходящие позиции есть в разделе стилусы Renishaw. Если щуп вышел из строя, обратитесь в нашу службу ремонта промышленного оборудования.
Как выбрать щуп для токарного станка
Выбор начинают не с каталога, а с перечня задач и ограничений станка. Ответьте на несколько вопросов:
- Что нужно измерять: только инструмент, только деталь или обе задачи?
- Есть ли в револьверной головке свободная позиция под щуп детали?
- Какие допуски на размеры и какая повторяемость требуется?
- Возможна ли прямая видимость для оптической передачи, или нужна радиосвязь?
- Есть ли на стойке свободный измерительный вход и какие макрофункции поддерживаются?
- Насколько интенсивно используется СОЖ и как организована очистка зоны?
Сравнение производителей контактных щупов приведено в обзоре «Производители контактных щупов: Renishaw, Blum, Marposs, Hexagon». Если станок старый и стойка не поддерживает измерительные функции, потребуется доработка либо модернизация станка с ЧПУ.
Если при подготовке к внедрению щупа выяснилось, что патрон изношен и плохо центрирует заготовку, имеет смысл заменить его до начала настройки измерительных циклов.
FAQ: частые вопросы
Чем щуп детали отличается от щупа инструмента на токарном станке?
Щуп детали устанавливается в позицию револьверной головки и измеряет заготовку. Щуп инструмента закрепляется неподвижно в рабочей зоне, и к нему подводят режущую кромку резца для определения вылета по X и Z.
Можно ли установить щуп на старый токарный станок?
Как правило, можно, если стойка имеет вход для сигнала измерения и поддерживает функцию движения до касания. Конкретику определяют модель стойки и конфигурация станка, поэтому сначала сверяйтесь с документацией.
Как часто нужно калибровать щуп?
Обязательно при первой установке, после замены стилуса, после любого удара и при сомнениях в результатах измерений. Периодичность в плановом режиме задаётся регламентом предприятия и рекомендациями производителя.
Почему размеры, измеренные щупом, отличаются от размеров после разжима патрона?
Заготовка деформируется под усилием зажима, особенно тонкостенная. Измерение в зажатом состоянии показывает размер с учётом этой деформации, поэтому усилие и тип кулачков подбирают с учётом допуска.
Какая передача сигнала лучше — оптическая или радио?
Оптическая проще и не подвержена радиопомехам, но требует прямой видимости и чистых окон. Радио удобнее при сложной геометрии зоны обработки, но требует контроля питания и помех. Выбор зависит от конструкции станка.
Заключение
Щуп на токарном станке — это не только экономия времени на наладке. Он позволяет контролировать износ резцов, снижать долю брака и переносить измерение в зону обработки. Но результат зависит от всей цепочки: выбранного типа щупа, способа передачи сигнала, корректной калибровки, состояния патрона и чистоты рабочей зоны. Точные настройки и адреса сигналов определяются моделью стойки и конфигурацией станка, поэтому сверяйтесь с документацией производителя.
Если вам нужно подобрать щуп, подключить его к вашей стойке или разобраться, почему измерения нестабильны, обратитесь к специалистам ООО «Эффективное производство» — мы поможем с подбором, установкой и настройкой измерительных систем.
Связанные материалы
Читайте также